 EN

Podstawy projektowania systemów transportu próżniowego dla zakładów farmaceutycznych
Avacuum transfer system może łączyć etapy obsługi proszków bez konieczności otwartego, ręcznego przenoszenia. W zakładzie farmaceutycznym jednak pierwszym pytaniem projektowym nie jest po prostu to, ile proszku musi być przemieszczane na godzinę. Istotnym pytaniem jest raczej to, czy cała ścieżka materiału – od opróżniania worka lub punktu dozowania aż po odbiornik i wyposażenie w dalszej części linii – zapewnia izolację, łatwą czyszczalność, szybką zmianę partii oraz stabilną pracę.
Z perspektywy doboru sprzętu do produkcji leków w postaci stałej vacuum transfer system należy najpierw dopasować do zachowania materiału oraz do węzła procesowego, który obsługuje. Projekt skutecznie przemieszczający swobodnie przepływający substytut może wymagać innego sposobu obsługi powietrza, innej geometrii odbiornika, innego sposobu czyszczenia filtrów oraz innej kontroli wyładunku przy spoiwowych mieszankach lub substancjach czynnych wrażliwych na pył. W niniejszym artykule przedstawiono podstawy projektowania, które zespół odpowiedzialny za proces, produkcję, kontrolę jakości oraz zakupy może wspólnie przeanalizować.
Zacznij od ścieżki materiału farmaceutycznego
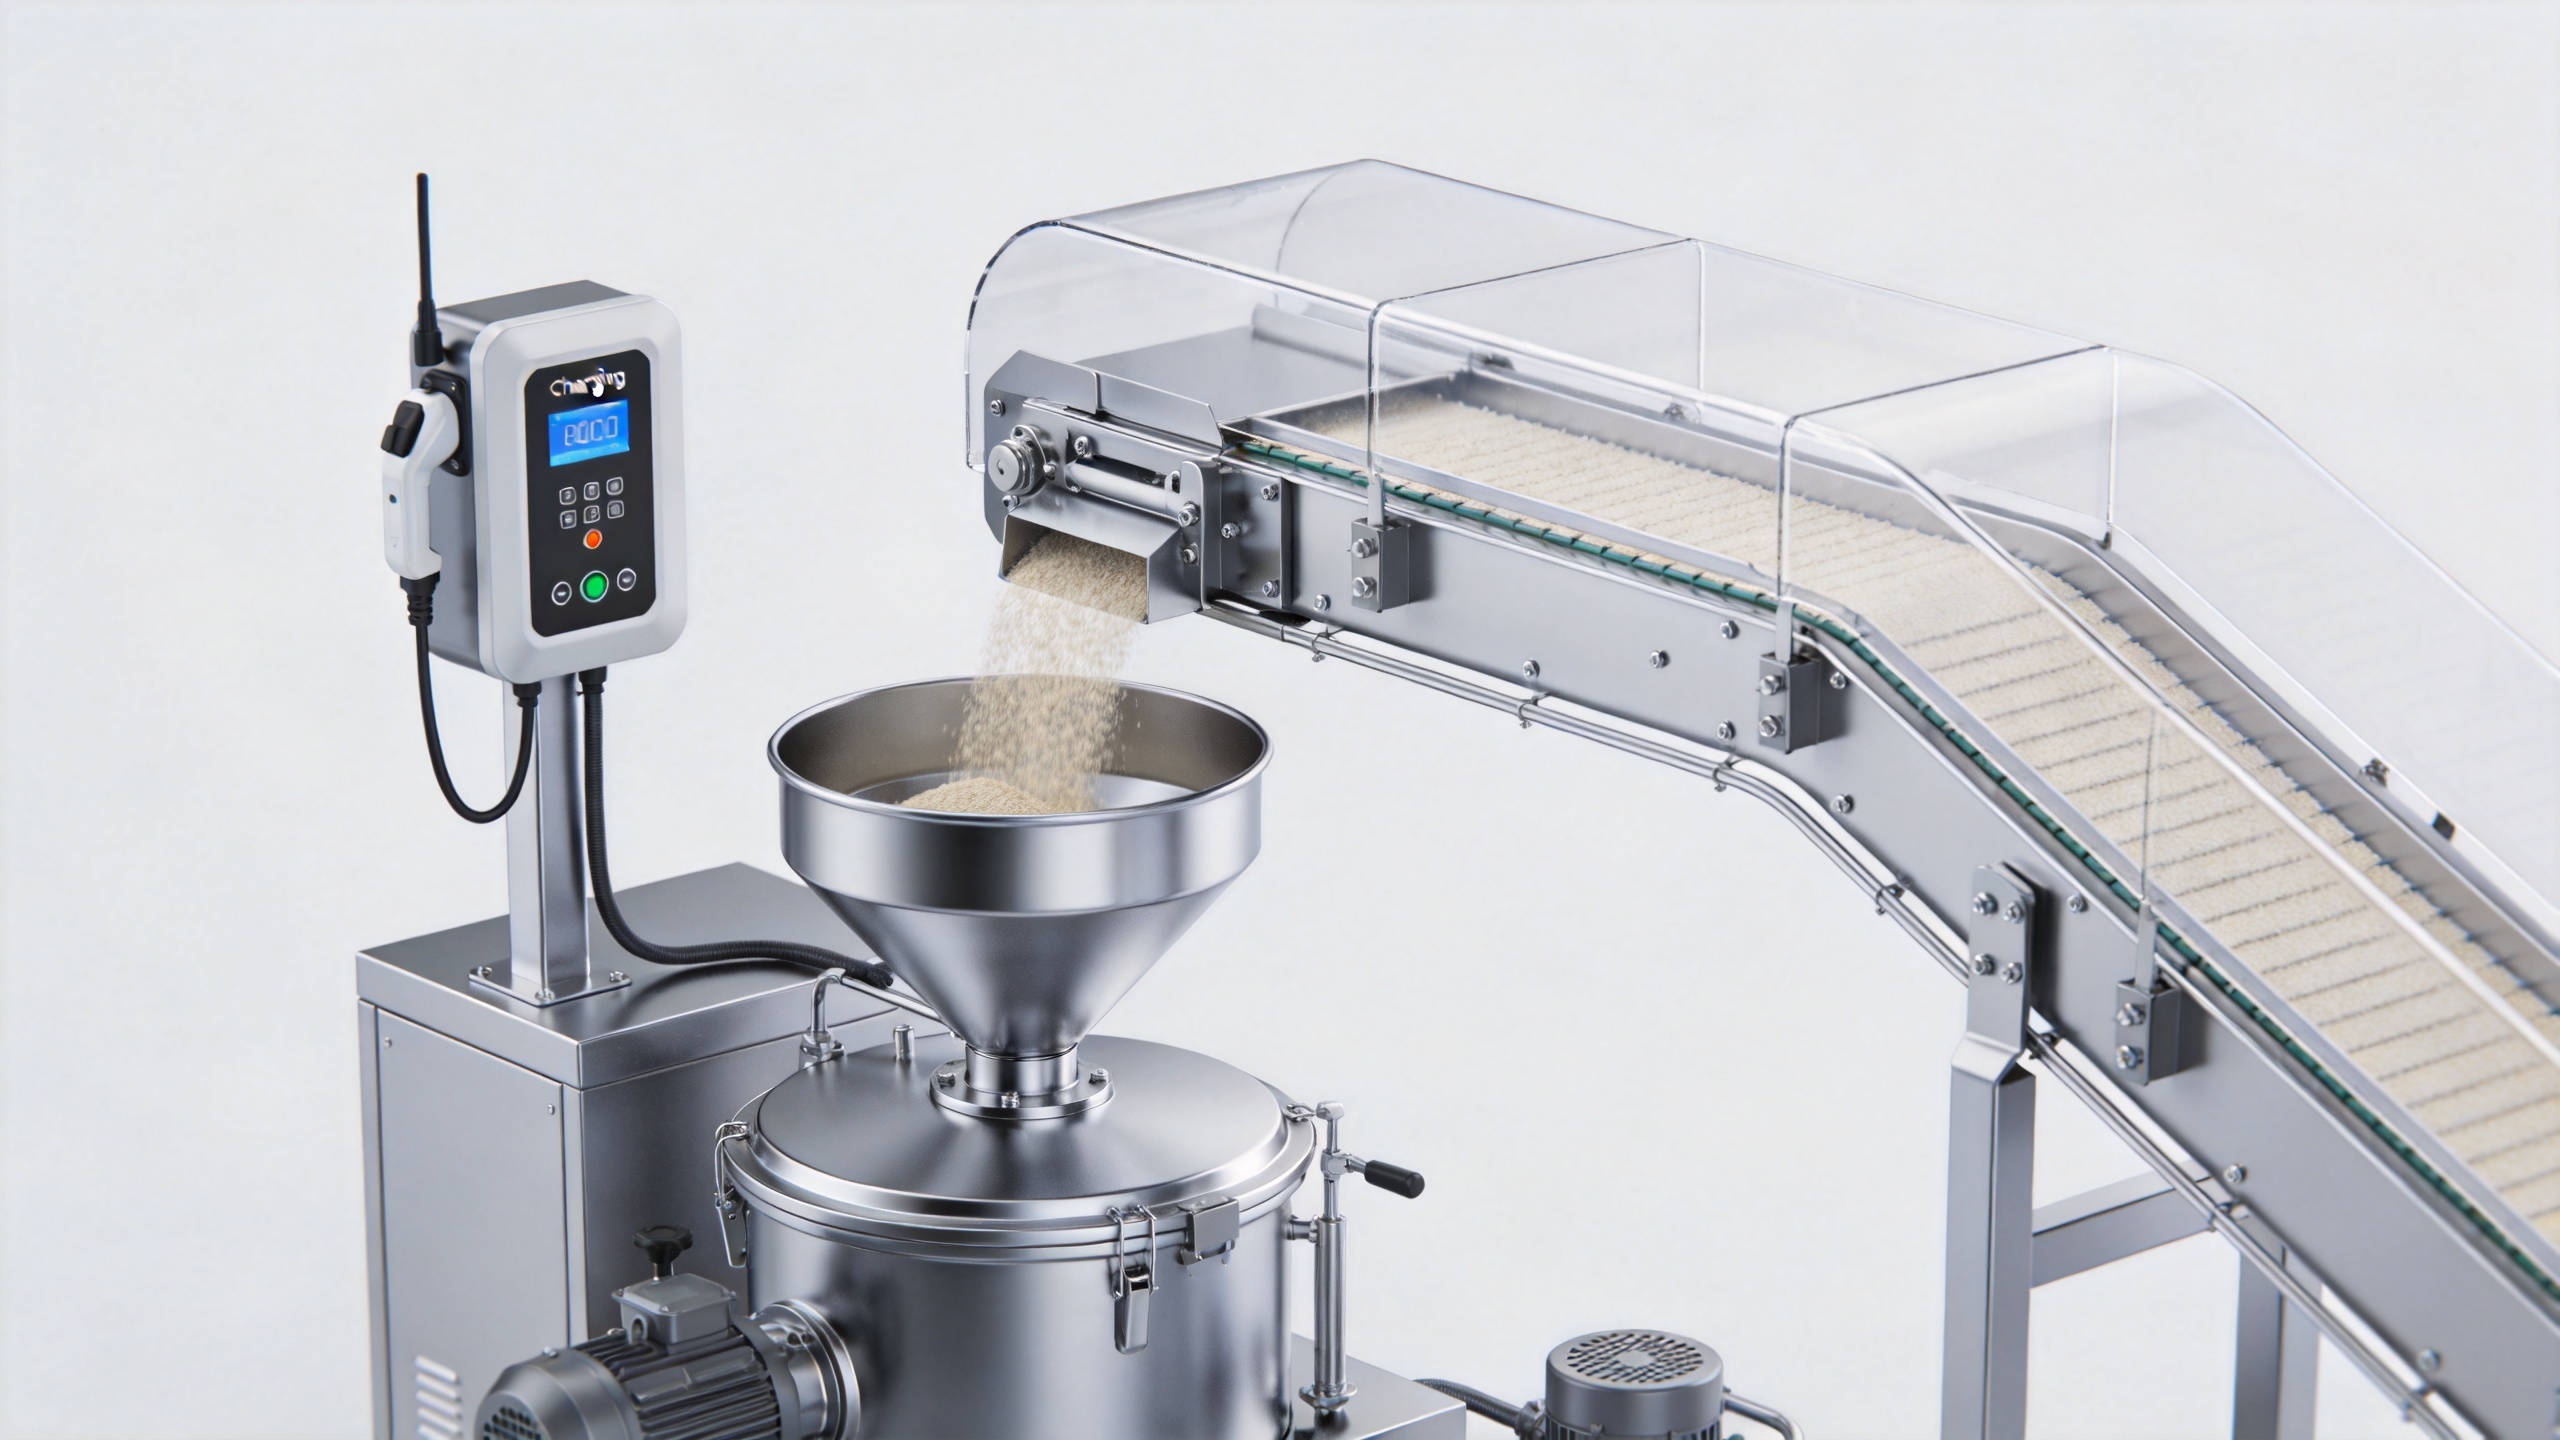
System transportu próżniowego tworzy ciśnienie ujemne na końcu odbiorczym i zasysa materiał przez zamknięte rurociągi. Ta podstawowa konfiguracja jest przydatna tam, gdzie zamknięta trasa pozwala ograniczyć obsługę otwartą, jednak układ musi nadal odzwierciedlać rzeczywistą kolejność produkcji. Zmapuj każdy punkt, w którym materiał wpływa do systemu, zmienia kierunek przepływu, zostaje tymczasowo zatrzymany, odprowadzany lub narażony na ekspozycję podczas kontroli.
- Punkt dozowania: Zidentyfikuj pojemnik, stację dozującą, uchwyt worka, pojemnik IBC lub żuraw, który dostarcza materiał.
- Trasa transportu: Określ długość rurociągów, pionowe podnoszenie, zakręty, połączenia elastyczne oraz punkty wymagające demontażu lub kontroli.
- Odbiornik: Potwierdź sposób, w jaki odbiornik oddziela powietrze od produktu oraz jak odprowadza materiał do kolejnej maszyny.
- Interfejs w kierunku przepływu materiału: Sprawdź kołnierz, wysokość, pojemność buforową oraz logikę sterowania na mieszalniku, młynie, sitach, prasie tabletkowej lub innym sprzęcie odbiorczym.
Zazwyczaj łatwiej zweryfikować układ, gdy ścieżka materiału jest zaprojektowana przed zleceniem dostawcy do dobrania rozmiaru systemu. Innymi słowy, nie należy dobierać systemu transportu próżniowego wyłącznie na podstawie wydajności. Najpierw należy potwierdzić przepływalność proszku, gęstość objętościową, rozkład wielkości cząstek, wrażliwość na wilgoć, zachowanie się pyłu, wymagany rozmiar partii oraz dopuszczalną ilość materiału pozostającego w trakcie transportu.
Określ cykl roboczy, a nie tylko wydajność godzinową
Transport w przemyśle farmaceutycznym często odbywa się partiami. Linia może wymagać krótkich, powtarzalnych cykli transportu, po których następuje opróżnianie, mieszanie, pobieranie próbek lub dalsze przetwarzanie. Oznacza to, że cykl roboczy ma takie samo znaczenie jak wartość wyrażona w jednostkach na godzinę. Praktyczna definicja cyklu roboczego określa masę na cykl, liczbę cykli, odległość transportu, poziom napełnienia zbiornika odbiorczego oraz czas dostępny pomiędzy cyklami.
Zapytaj, jak zachowuje się system transferu próżniowego, gdy odbiornik jest pełny, gdy filtr wymaga czyszczenia lub gdy maszyna w dalszej części linii przetwarzania zawiesza pracę. Te stany eksploatacyjne decydują o potrzebie zastosowania czujników poziomu, blokad bezpieczeństwa, zbiornika buforowego lub zmiany metody dozowania. Jeśli cechy materiału oraz docelowa wydajność procesu są już znane, weryfikacja tej oceny jest znacznie łatwiejsza; jeśli nie są, traktuj podane dane jako elementy do testów i wyjaśnień technicznych, a nie jako ustalone zobowiązania.
Zaprojektuj higienicznie układ układu
W przypadku produkcji farmaceutycznej system transferu podciśnieniowego należy traktować jako zespół procesowy możliwy do oczyszczenia, a nie jako zestaw pompy i rur. W Stanach Zjednoczonych przepisy 21 CFR część 211 stanowią, że sprzęt powinien być odpowiednio zaprojektowany, dobrany pod względem rozmiaru oraz umieszczony w taki sposób, aby ułatwiał jego przeznaczenie, czyszczenie i konserwację. Wymagają również stosownych powierzchni kontaktujących się z produktem oraz pisemnych procedur czyszczenia i konserwacji. Ramy regulacyjne oraz system jakości zakładu należy potwierdzić w danym zakładzie.
Przetłumacz te zasady na pytania dotyczące wyposażenia: Czy części stykające się z produktem można łatwo uzyskać? Czy uszczelki, filtry, kładki i elastyczne węże są uwzględnione w planie czyszczenia? Czy układ rurociągów unika niepotrzebnych martwych przestrzeni lub trudno dostępnych obszarów? Czy odbiornik można otworzyć i ponownie złożyć w sposób powtarzalny? Dokładniej rzecz biorąc, kluczowym zagadnieniem nie jest to, czy pojedynczy komponent wydaje się higieniczny w izolacji, lecz czy cała ścieżka materiału może zostać wyczyszczona, sprawdzona, zabezpieczona po czyszczeniu oraz udokumentowana zgodnie z procedurą obowiązującą na danym miejscu.
W zakładach wieloproduktowych planowanie przejścia między produkcją różnych produktów wymaga wcześniejszej uwagi. Należy rozważyć, czy dla danego produktu i oceny ryzyka odpowiednie są dedykowane części stykające się z produktem, demontowalne sekcje, możliwość mycia w miejscu (CIP) lub zweryfikowane ręczne kroki czyszczenia. Odpowiedź zależy od składu produktu, potrzeb związanych z jego izolacją, strategii walidacji czyszczenia oraz lokalnej praktyki eksploatacyjnej.
Koordynacja systemów wentylacji, filtracji i zabezpieczenia przed rozprzestrzenianiem się materiałów
Każdy system transportu próżniowego przemieszcza nie tylko produkt, ale także powietrze. Filtr odbiornika musi oddzielać powietrze transportowe od proszku, umożliwiając przy tym kontynuowanie wybranego cyklu transportowego. Powierzchnia filtra, materiał filtracyjny, metoda czyszczenia oraz monitorowanie różnicy ciśnień są zatem decyzjami procesowymi, a nie elementami dodawanymi w późniejszym etapie. Niewłaściwie skoordynowane rozwiązanie filtracyjne może zakłócać transport, zwiększać nakłady pracy związanych z czyszczeniem lub powodować niestabilne zachowanie układu podczas eksploatacji.
Zabezpieczenie przed rozprzestrzenianiem się materiałów wymaga również kompleksowego podejścia do całego systemu. Należy przeanalizować łącznie punkt dozowania, odprowadzanie powietrza z odbiornika, sposób wymiany filtra, interfejs rozładunku oraz wszelkie otwory serwisowe. W przypadku materiałów niebezpiecznych lub silnie czynnych projekt końcowy powinien zostać ustalony w ramach oficjalnej oceny zabezpieczenia przed rozprzestrzenianiem się materiałów w zakładzie oraz zgodnie z obowiązującymi wymaganiami bezpieczeństwa. Ogólny artykuł na blogu nie może zastąpić takiej oceny.
Wyraźne określenie interfejsów sprzętu
Przenoszenie próżniowe jest najbardziej niezawodne, gdy interfejsy są dokładnie określone, a nie zakłada się ich istnienie. Zanotuj średnicę wlotu maszyny odbierającej, dostępną wysokość wolną nad urządzeniem, warunki ciśnienia w zbiorniku, sygnały sterujące oraz odpowiedzialność za czyszczenie dla każdego połączenia. Jeśli system transportu próżniowego zasila więcej niż jedno miejsce docelowe, należy określić sposób sterowania kierowaniem przepływu materiału, izolacją oraz stanem czystości.
Przykład kategorii produktu stosowanej w tego typu dyskusjach dotyczących obsługi materiałów można znaleźć w ELEKTRYCZNY KARMIONEK WAKUUMOWY ZKS . Ostateczna przydatność dowolnej konfiguracji sprzętu zależy nadal od zweryfikowanych danych materiałowych, układu procesowego oraz wymagań danego obiektu; sama nazwa produktu nie stanowi kompletnego projektu farmaceutycznego.
Jak dobrać wielkość wejść systemu transportu próżniowego
Aby stworzyć vacuum transfer system propozycja technicznie uzasadniona, zapewniającej zespołowi inżynieryjnemu określony zbiór danych wejściowych zamiast pojedynczego celu pojemnościowego. Minimalne informacje obejmują zwykle gęstość objętościową materiału, zakres wielkości cząstek, zachowanie przepływowe, wrażliwość na wilgoć, masę partii, odległość transportu, zmianę wysokości oraz wymagany punkt odbioru. Zespół powinien również określić, czy materiał stanowi pojedynczy składnik, wstępny mieszankę lub mieszankę, której ryzyko segregacji wymaga oceny.
Projektowania, wraz ze źródłem powietrza, objętością zbiornika, układem filtracji oraz zaworem odpowietrzającym. Krótsze i bardziej bezpośrednie trasy są często łatwiejsze w inspekcji i czyszczeniu, ale ostateczna trasa musi być dostosowana do układu budynku oraz dostępności do konserwacji. Unikaj traktowania jednego wstępnego obliczenia wymiarowego jako niezmiennego wyniku produkcyjnego: próbka materiału lub zatwierdzona recenzja projektu to odpowiednia metoda potwierdzenia okna roboczego. vacuum transfer system projektowania, wraz ze źródłem powietrza, objętością zbiornika, układem filtracji oraz zaworem odpowietrzającym. Krótsze i bardziej bezpośrednie trasy są często łatwiejsze w inspekcji i czyszczeniu, ale ostateczna trasa musi być dostosowana do układu budynku oraz dostępności do konserwacji. Unikaj traktowania jednego wstępnego obliczenia wymiarowego jako niezmiennego wyniku produkcyjnego: próbka materiału lub zatwierdzona recenzja projektu to odpowiednia metoda potwierdzenia okna roboczego.
Podczas tej przeglądu należy wymienić warunki, które mogą wpłynąć na wydajność. Przykładami są zmiany w rozkładzie cząstek u dostawcy, wilgotność, skład formuły, sposób prezentacji pojemnika lub zapotrzebowanie w dalszej części łańcucha dostaw. Dzięki temu tworzy się bardziej przejrzystą podstawę do testów akceptacyjnych oraz późniejszego kontroli zmian. A vacuum transfer system urządzenie z określonymi granicami pracy jest zazwyczaj łatwiejsze w spójnej obsłudze przez zespoły produkcyjne niż urządzenie dobrano wyłącznie na podstawie nominalnego maksymalnego tempa pracy.
Zaplanuj czyszczenie i przełączenie jako zadania operacyjne
Czyszczenie powinno być uwzględnione już wtedy, gdy vacuum transfer system jest jeszcze rysunkiem układu. Należy zidentyfikować każdy element stykający się z produktem, punkt dostępu służący do jego inspekcji, metodę czyszczenia, wymagane narzędzia oraz stan świadczący o gotowości jednostki do ponownego wprowadzenia do eksploatacji. Do omówienia należy włączyć wnętrza odbiorników, obudowy filtrów, zawory odpływowe, uszczelki, odcinki rur, połączenia elastyczne oraz wszelkie adaptery do dozowania.
W przypadku ręcznego czyszczenia praktycznym testem jest możliwość demontażu, czyszczenia, inspekcji, ponownej montażu i ochrony części przez personel bez powstawania niepotrzebnej niejednoznaczności. W przypadku czyszczenia zautomatyzowanego należy zdefiniować podejście do walidacji, zachowanie odpływu, połączenia z sieciami technologicznymi oraz kroki odzysku we współpracy z zespołem lokalnym. Te decyzje powinny być zgodne z pisemnymi procedurami zakładu oraz wymaganiami jakościowymi. Nie powinny być wyprowadzane wyłącznie na podstawie obrazu z katalogu lub ogólnego opisu urządzenia.
Praktyczna lista kontrolna przeglądu projektu
- Dokumentuj cechy materiału, ilość partii, docelową szybkość przesyłu oraz kolejność operacji procesowych.
- Narysuj pełną trasę przepływu, w tym źródło zasilania, odcinki rurociągów, odbiornik, punkt rozładunku oraz dostęp do konserwacji.
- Określ cykl pracy oraz zidentyfikuj warunki postoju w dalszej części linii oraz wymagania dotyczące sterowania poziomem.
- Przeprowadź przegląd materiałów stykających się z produktem, uszczelek, filtrów, punktów demontażu oraz odpowiedzialności za czyszczenie we współpracy z działem jakości i produkcji.
- Oceń zabezpieczenie, kontrolę pyłu oraz konserwację filtrów w ramach formalnego procesu oceny ryzyka na miejscu.
- Potwierdź środki zapobiegawcze, blokady, zasilanie i kryteria akceptacji fabrycznej/miejscowej przed zakupem.
Dobrze określony vacuum transfer system projekt robi więcej niż tylko przesuwa proszek. Umożliwia zrozumienie ścieżki materiału, utrzymuje widoczność aspektów czyszczenia i konserwacji oraz dostarcza zespołom wielofunkcyjnym jasnych warunków do weryfikacji przed instalacją. Rozpocznij od materiału i trasy produkcji, a następnie wykorzystaj próby i wyjaśnienia techniczne do ostatecznego doprecyzowania szczegółów wyposażenia.